上市前草稿:本文適用於 Sonic Revo Max。產品專屬資訊須於發佈前由 PM/韌體/機構團隊核實,正式規格以上市文件為準。
依失敗發生的位置與外觀,依序檢查載台附著、曝光、樹脂槽與離型膜、切片與支撐、Z 軸或電源。請先完成安全處置,再從符合的症狀開始診斷。
¶ 開始前的安全處置
再次列印前:配戴丁腈手套與護目鏡,取出樹脂槽內的固化碎片並過濾樹脂。不可使用金屬刮刀直接刮離型膜。
立即停止操作:若出現 LCD 無圖形、離型膜刺穿、樹脂滲入機體、Z 軸卡死、異常重啟或焦味,立即關機、拔除電源並聯絡支援。
¶ 依症狀選擇診斷步驟
| 你看到的現象 | 從這裡開始 |
|---|---|
| 載台上完全沒有模型 | 步驟 1:確認是否有固化物 |
| 模型或薄片黏在離型膜上 | 步驟 2:模型未附著載台 |
| 只有底座/支撐,模型本體未完成 | 步驟 3:只有支撐或中途失敗 |
| 列印中途停止、斷裂或掉落 | 步驟 3;若為相同高度失敗,再查看步驟 4 |
| 同一載台只有部分模型成功 | 步驟 4:部分成功或品質異常 |
| 層移、條紋、缺角、孔洞或表面異常 | 步驟 4:部分成功或品質異常 |
| 大型或滿版模型較容易失敗 | 依附著情況查看步驟 2 或步驟 3 |
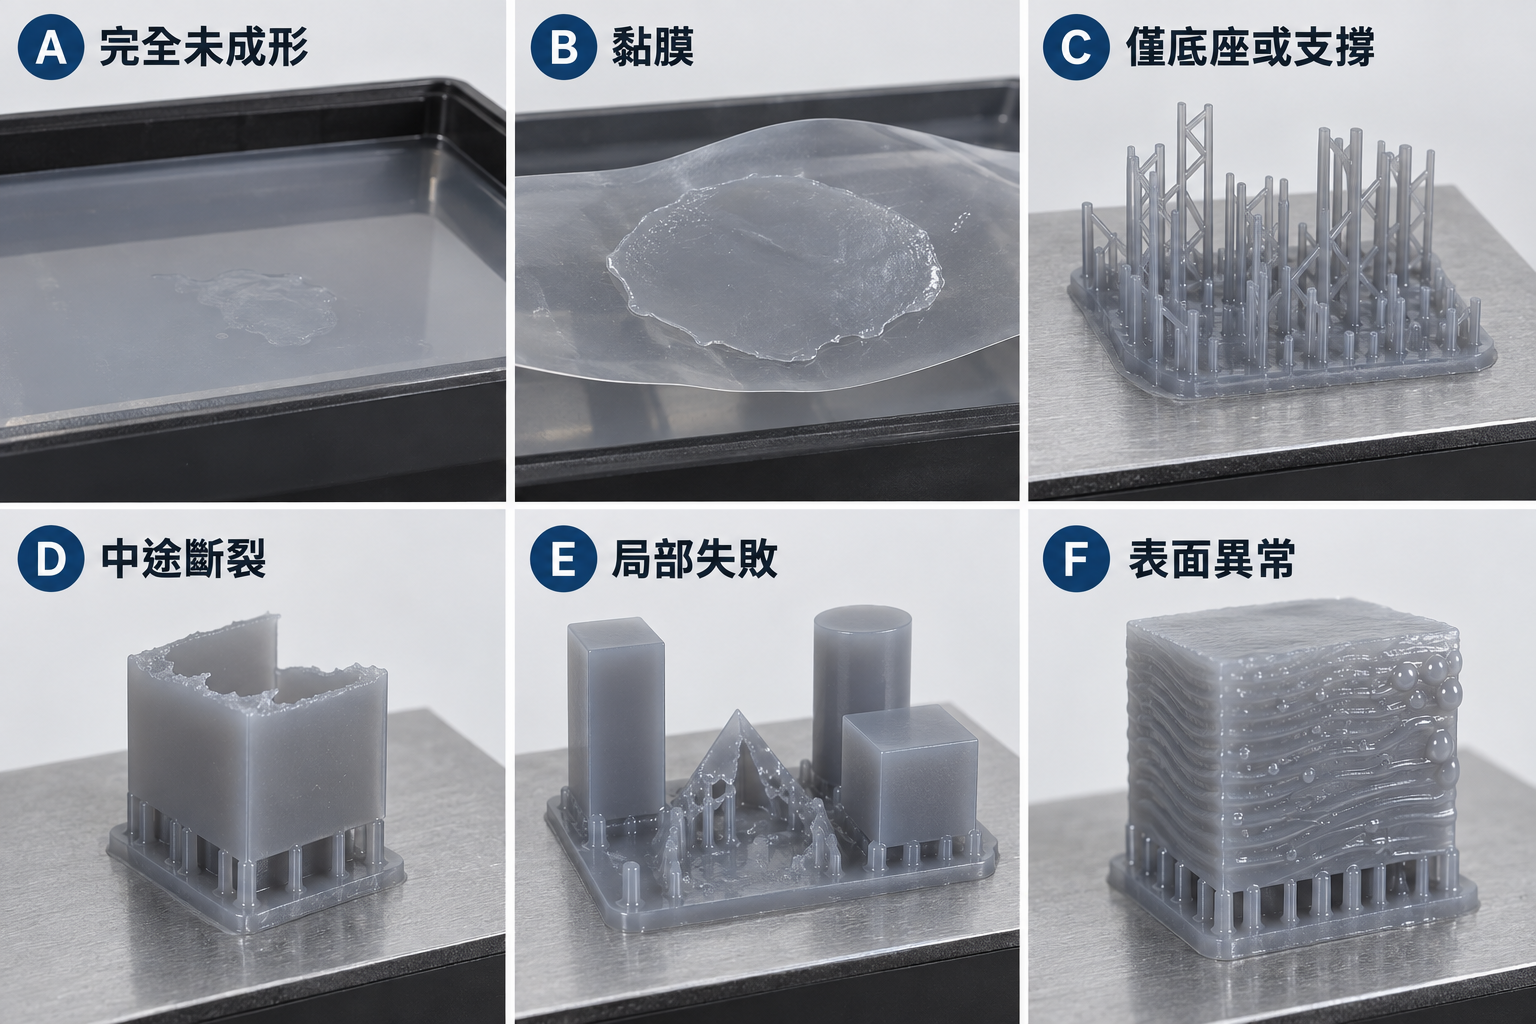
圖 1|原稿症狀示意,供外觀比對;非 Revo Max 實機驗證照片。
¶ 步驟 1:確認是否有固化物
| 檢查結果 | 下一步 |
|---|---|
| 載台與樹脂槽都沒有任何固化物 | 執行 LCD 測試。若無完整曝光圖形,停止列印並轉交「LCD 故障診斷」。 |
| 離型膜上有完整底片/薄片 | 前往步驟 2,優先檢查載台校正、底層曝光、溫度與離型力。 |
| 載台上有底座或支撐 | 前往步驟 3,檢查一般曝光、支撐與模型設計。 |
¶ 步驟 2:模型未附著載台
- 重新校正載台。 確認四角受力一致;校正張數與操作路徑依 Revo Max 正式手冊。
- 檢查載台狀態。 確認表面乾淨、無樹脂膜,且無明顯翹曲或鬆動。
- 確認底層曝光。 以 Phrozen 官方樹脂參數為起點;大型/滿版模型可分次小幅增加底層曝光,避免一次大幅調整。
- 確認樹脂溫度。 樹脂與列印環境應位於樹脂廠商建議溫度範圍;低溫時先讓樹脂充分回溫並混合均勻。
- 降低初始層剝離負荷。 檢查升降速度、延遲時間、模型截面與排液方向。
- 檢查離型膜。 查看是否有凹痕、變形、刺穿、鬆弛或表面殘渣;必要時更換。
¶ 步驟 3:只有支撐或中途失敗
- 重新切片並檢查預覽。 排除遺失層、壞面與未受支撐的孤島。
- 校正一般層曝光。 以曝光測試重新校正;曝光不足時,細柱、文字與薄壁容易消失。
- 強化關鍵支撐。 增加關鍵區域支撐直徑/密度,讓接點能承受模型重量與剝離力。
- 檢查中空模型。 保留足夠壁厚,並在靠近載台端與遠端配置排液/通氣孔,避免吸盤效應。
- 降低單層截面。 將大型平面傾斜,分散剝離力。
- 檢查相同高度失敗。 若多個模型在相同高度同時失敗,檢查 Z 軸是否卡滯、有異音或缺乏潤滑,並轉交「Z 軸故障診斷」。
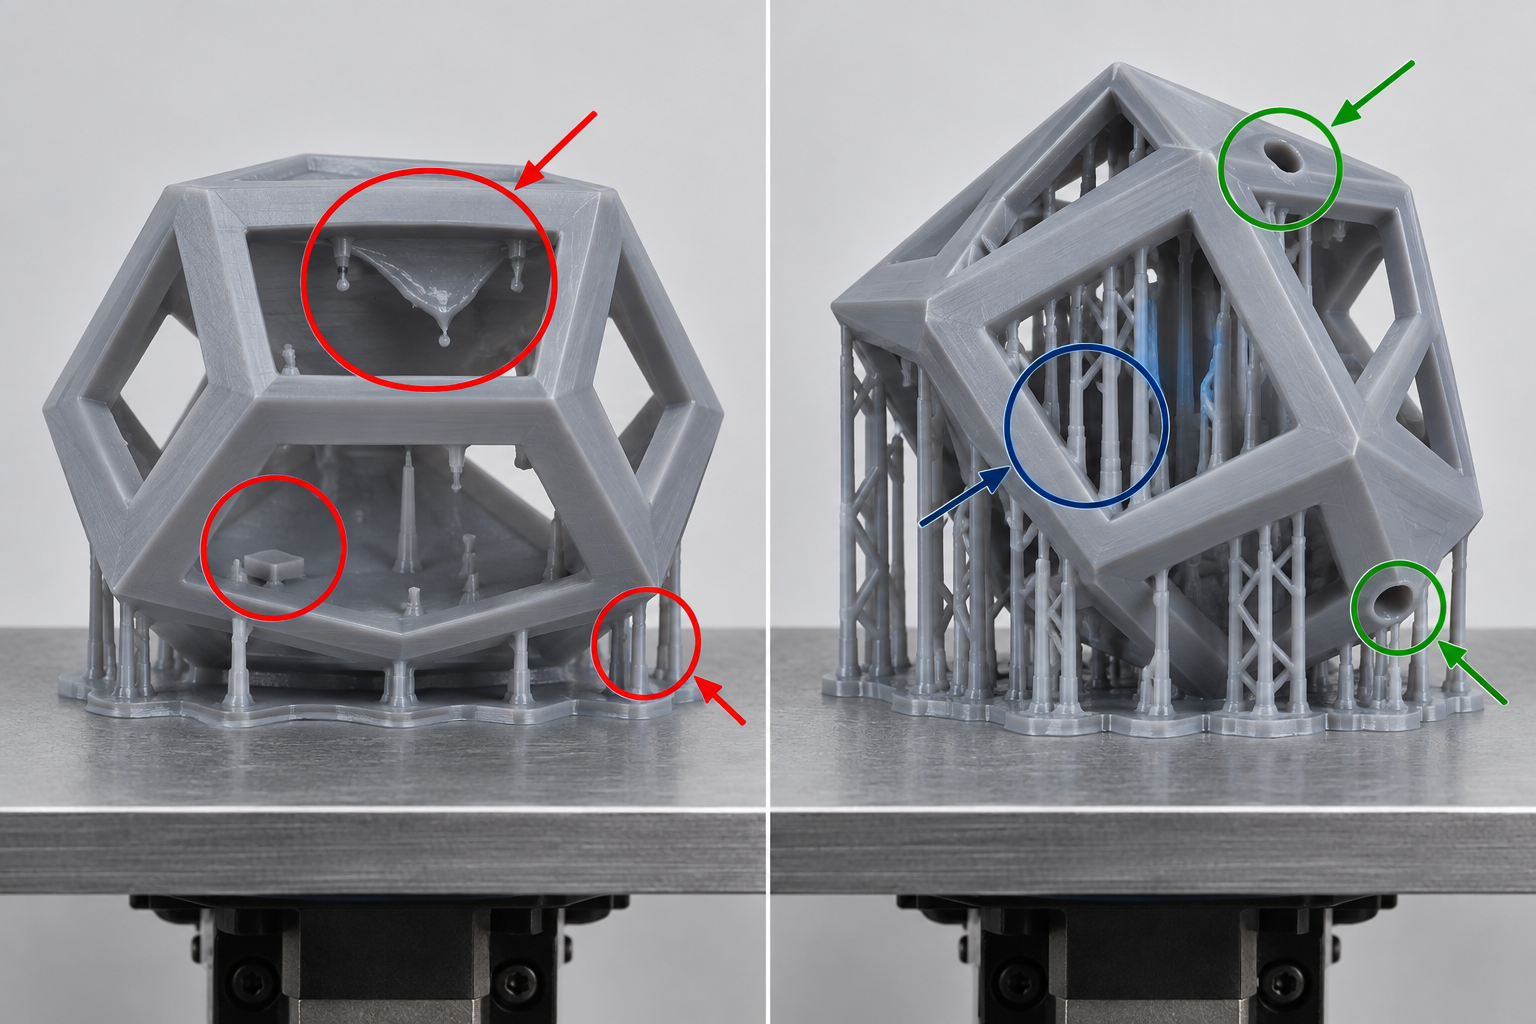
圖 2|原稿支撐與排液孔配置示意,供檢查時比對。
¶ 步驟 4:部分成功或品質異常
| 現象 | 優先檢查 | 下一步 |
|---|---|---|
| 固定區域反覆失敗 | 載台平整度、LCD 曝光均勻性、離型膜局部損傷 | 交換模型位置重印;執行 LCD 測試。 |
| 相同高度失敗 | 檔案層、Z 軸阻力、瞬間斷電 | 重新切片;檢查 Z 軸與電源紀錄。 |
| 層移/水平線 | 支撐、中空排液、剝離力、Z 軸 | 降低截面與升降速度,強化支撐。 |
| 孔洞/缺角/細節消失 | 曝光不足、氣泡、污染、支撐不足 | 過濾樹脂並做曝光測試。 |
| 細節糊、孔縮小 | 曝光過度或光散射 | 逐級降低一般層曝光。 |
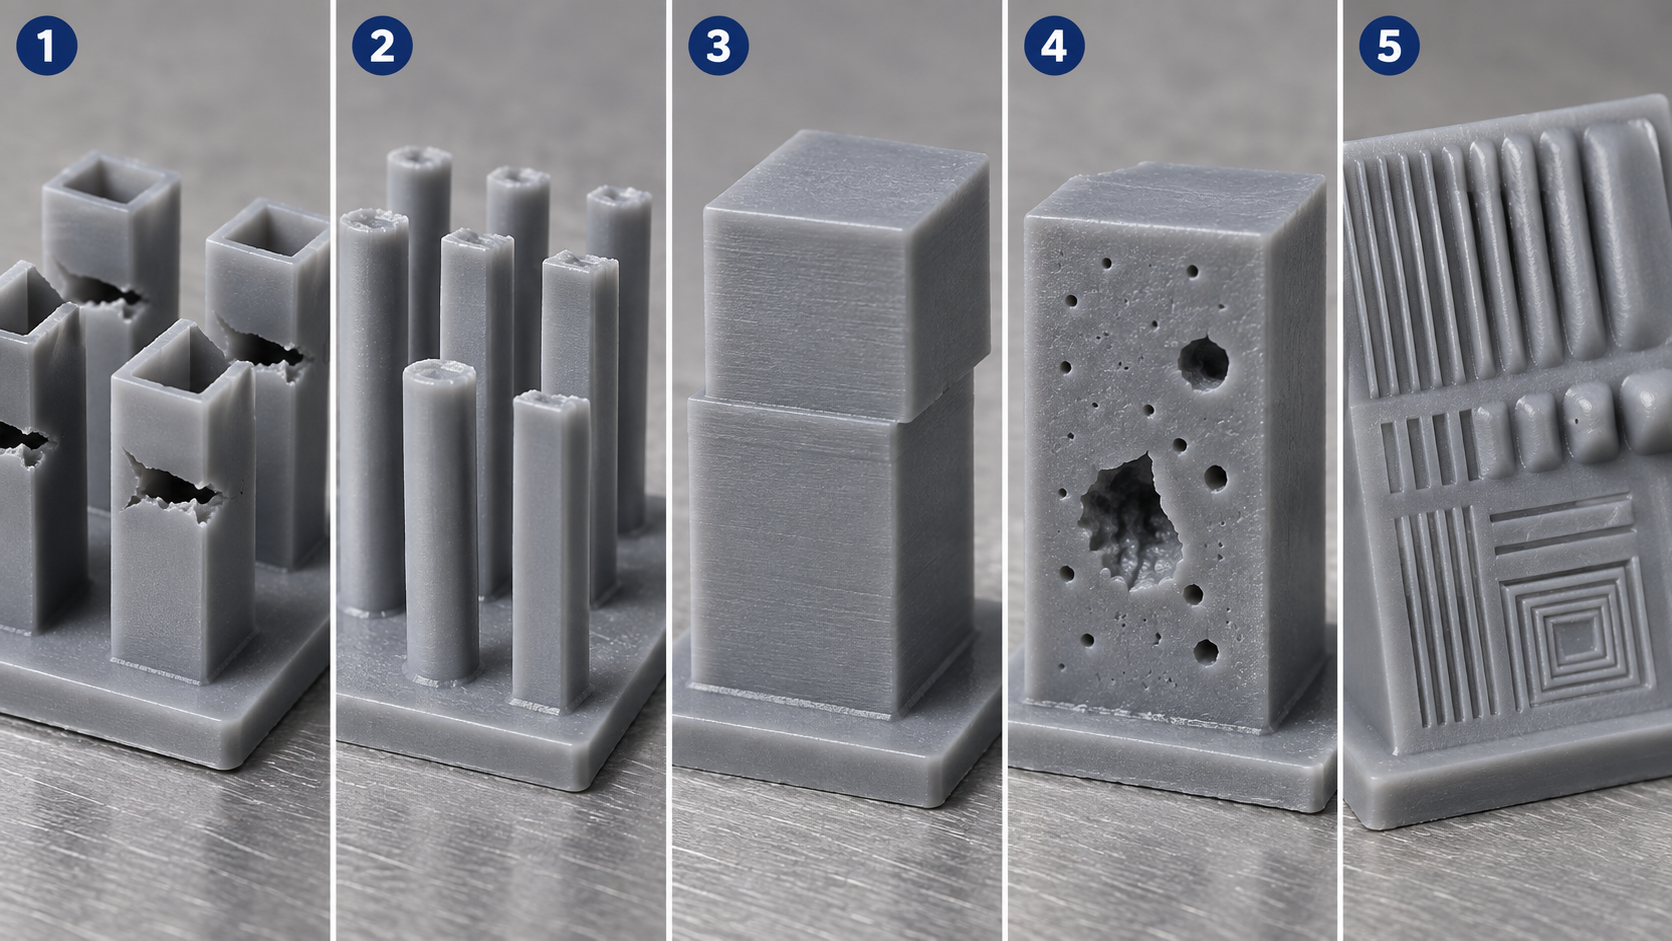
圖 3|原稿品質異常示意,供外觀比對。
¶ 建議處置層級
- 輕微:清潔、過濾樹脂、重新切片,或單一參數小幅調整後測試。
- 中度:重新校正載台、做 LCD/曝光測試,或檢查與更換離型膜。
- 重大:LCD 無圖形、離型膜刺穿、樹脂滲入機體、Z 軸卡死、異常重啟或焦味。立即關機、拔除電源並聯絡支援。
¶ 提交客服時請準備
- 失敗件正面、背面與支撐近照。
- 載台與離型膜照片。
- 切片檔、原始模型與切片軟體版本。
- 樹脂品牌/型號/批號、列印參數與環境溫度。
- 韌體版本、失敗發生高度與是否可重現。
¶ 參考資料
以下資料用於草稿設計;Revo Max 專屬規格仍以正式上市文件為準。